選擇
電動閥
配件
瞭解更多資訊 >
產業
應用案例
產業新聞
關於電動推桿
如何選擇致動器
認證
常見問題
安裝與使用
保養與維修
技術文件
立即掃描 QR 與我們的工程師交談...
我們以您的品牌提供現成的、經過實地測試的測量儀器。
您提供設計 - 我們提供製造。從零件到完整組裝:
無論您是正在尋找可靠製造商的新創企業,或是想要擴充產品線的工業經銷商,我們都隨時準備好支持您的願景。
💬 多語言支援:會說英語的工程師和銷售人員。
⚙️ 彈性 MOQ:支援新創公司和全球品牌。
🚀 快速原型開發:樣品交貨期為 7-10 天。
立即聯絡我們 索取產品目錄或獲得免費諮詢。
[email protected]
成立於 2001 年,專精於流體製程控制 23 年。
我們提供可靠的產品
瞭解更多
(+86) 130 2633 1611
DCL 控制
全閉式調整:
使用手柄將閥門驅動至完全關閉位置。
鬆開刻度盤鎖緊螺絲,調整刻度盤,使指針對準刻度線。 0 標記 (SHUT 方向).然後,鎖緊螺絲。
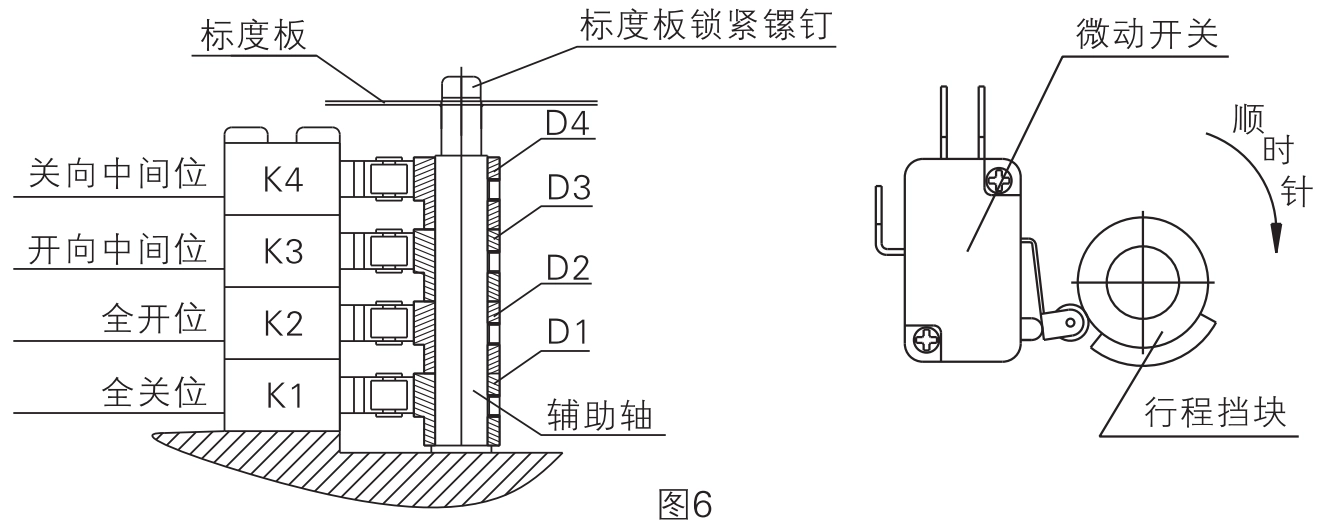
使用 2mm 六角扳手,將 順時針方向關閉調節軸 (S) 直到行程停止 D1 順時針旋轉並觸發 K2 和 K1 依序發出咔嗒聲。
停止轉彎時 K1 點擊,完成全關位置調整。
全開調整:
使用手柄將閥門驅動至完全打開的位置,使指針對準 0 標記(開啟方向).
使用 2mm 六角扳手 將 逆時針打開調整軸心 直到行程停止 D2 逆時針旋轉,並觸發 K4 和 K3 依次進行。
當 K3 點擊,完成全開位置調整。
D1 調整(全關位置):
將閥門移到完全關閉的位置,並將指針對準 0 (關閉方向).
鬆開 D1 行程停止螺絲, 旋轉 順時針方向 D1當 K1 點擊.
鎖緊 D1 螺栓以固定行程停止器。
D2 調整(全開位置):
將閥門移到完全打開的位置,並將指針對準 0 (開啟方向).
鬆開 D2 行程停止螺絲, 旋轉 D2 逆時針當 K2 點擊.
鎖緊 D2 螺栓以固定行程停止器。
D3 和 D4 調整(中間位置):
移動閥門 稍远 由全開或全關 2 度 使用手柄。
調整 D3 逆時針 (關閉方向),直到 K3 點擊, 然後鎖上。
調整 D4 順時針方向 (開啟方向),直到 K4 點擊, 然後鎖上。
特別說明:
如果閥門的全開和全關位置與執行機構的位置不一致,請按照步驟進行調整。 1 或 2 以上。
中間限位開關提供乾接點信號,而全開/全關限位開關則控制閥門位置。
機型 A、C、E 和 F 沒有中間限位開關或行程停止裝置。
將執行器移至 50% 位置(中間)。
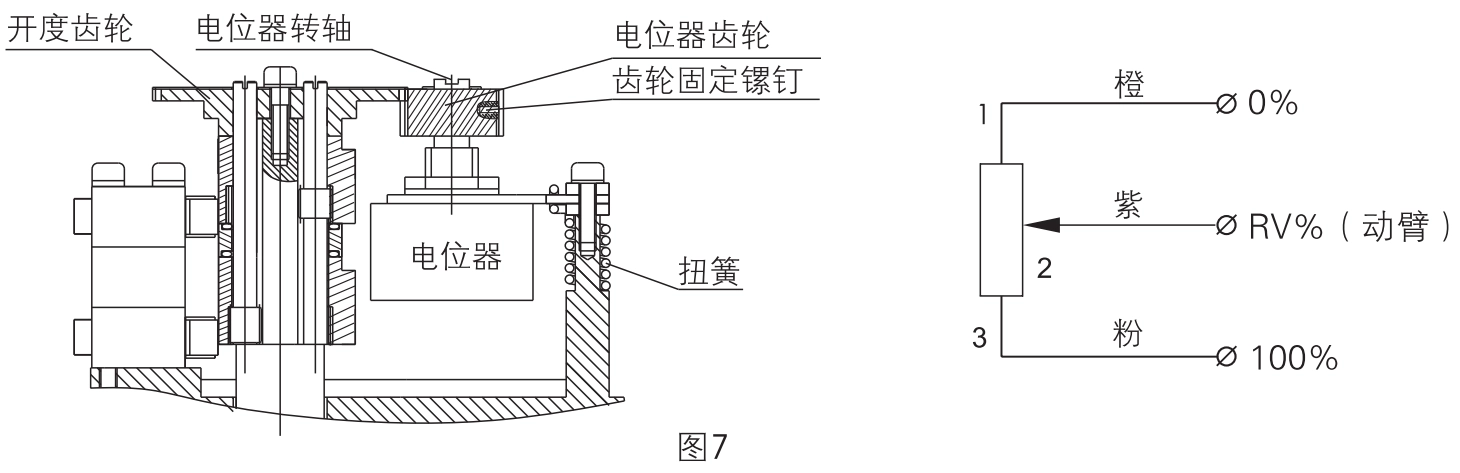
確保電位器齒輪與定位齒輪正確嚙合(齒輪固定螺絲朝外,以便於鎖緊)。
用萬用表測量電位計的端子 1 和端子 3 之間的電阻,並記錄值 R。
將萬用表連接到端子 2 和任何其他端子,然後緩慢地轉動電位器軸。
當讀數達到 R/2 ±2Ω 時停止,然後鎖緊齒輪固定螺絲。
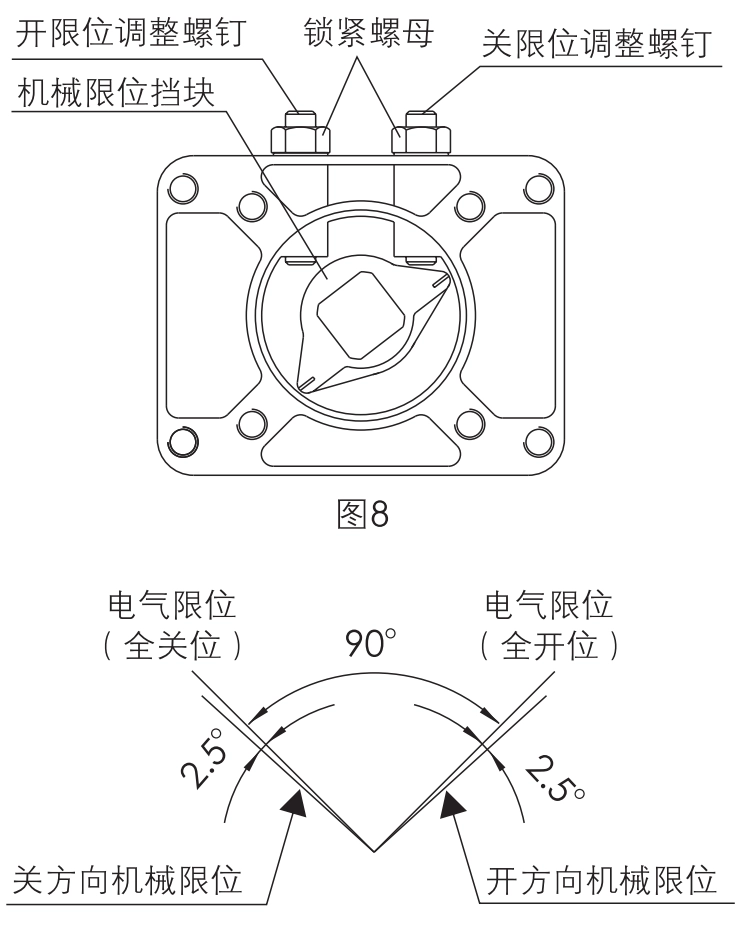
將閥門移到 全閉位置 直到 K1 限位開關點擊.
鬆開 右側鎖緊螺帽 並將 順時針方向關閉限位螺絲 直到剛好碰到機械止動器。
然後旋轉螺絲 逆時針轉半圈 所以機械止動器是 比電氣極限低 2.5°.鎖緊螺帽。
重複相同步驟 全開位置 在左側。
根據以下說明正確地為驅動器接線 控制電路圖 封面內頁。
將開關轉到 「關閉」 → 執行器驅動閥門 順時針方向關閉 直到 K1 點擊 並停止。
將開關轉到 「開啟」 → 執行器驅動閥門 逆時針打開 直到 K3 點擊 並停止。
如果 指示器刻度與實際閥門位置不符, 鬆開 中央刻度板螺絲 並重新對齊,以達到精確定位。
回頂端
Ken Bryan
按一下右下角的圖示與我們聊天...








 English (UK)
 香港中文
 繁體中文